Page d'accueil " Applications " Nettoyage des poinçons de compression à l'aide d'ultrasons

Nettoyage des poinçons de compression à l'aide d'ultrasons

Dans la production pharmaceutique et l'industrie chimique, les presses à comprimés modernes allient des forces de compression considérables à une précision microscopique. Les poinçons supérieurs et inférieurs produisent des milliers de comprimés par minute, avec des forces de compression pouvant parfois dépasser 100 kN. Pour obtenir des résultats reproductibles en permanence et une grande précision dimensionnelle, ce processus exige que la surface des outils soit absolument exempte de résidus et irréprochable.

Les ondes sonores à haute fréquence s'avèrent être une méthode très efficace pour nettoyer en douceur et efficacement même les gravures de logos très fines et les matrices complexes après chaque changement de lot. Lorsque vous nettoyez vos poinçons de compression par ultrasons, vous exploitez le principe physique de la cavitation pour obtenir un nettoyage en profondeur, sans aucun contact et préservant la forme des pièces. Découvrez comment, grâce à des paramètres contrôlables avec précision, vous pouvez optimiser de manière mesurable vos processus de nettoyage, préserver durablement les revêtements de surface et jeter les bases d’une validation du nettoyage conforme aux BPF.

Spécifications des matériaux utilisés pour les outils de compression

Un jeu d'outils standard pour les presses rotatives modernes se compose d'un poinçon supérieur, d'un poinçon inférieur et d'une matrice parfaitement ajustée. Afin de résister durablement aux contraintes cycliques subies pendant les phases de pré-compression et de compression principale, ces composants sont fabriqués à partir d’aciers spéciaux hautement alliés destinés au travail à froid ou d’aciers issus de la métallurgie des poudres (PM). Grâce à la répartition homogène de leurs carbures, les aciers PM offrent une résistance à l’usure particulièrement élevée. Pour garantir un résultat de compression sans défaut et des forces de démoulage optimales, les surfaces de compression présentent des indices de rugosité extrêmement faibles (généralement Ra < 0,1 µm) et sont polies jusqu’à obtenir un fini miroir. De plus, de nombreuses têtes de poinçons présentent des géométries complexes sous forme d’encoches de rupture, de logos d’entreprise en filigrane ou de codes de dosage alphanumériques.

Même des impuretés microscopiques dans ces zones sensibles modifient sensiblement le profil de compression. Les résidus de poudre sur la paroi de la matrice ou sur le poinçon inférieur influencent le volume de remplissage exact et, par conséquent, l'uniformité critique de la masse du comprimé. Par ailleurs, des gravures d’estampage obstruées entraînent des surfaces irrégulières qui sont inévitablement détectées comme des écarts de qualité par les systèmes de contrôle optique automatisés des lignes de conditionnement.

Recommandations concernant les appareils et paramètres d'utilisation

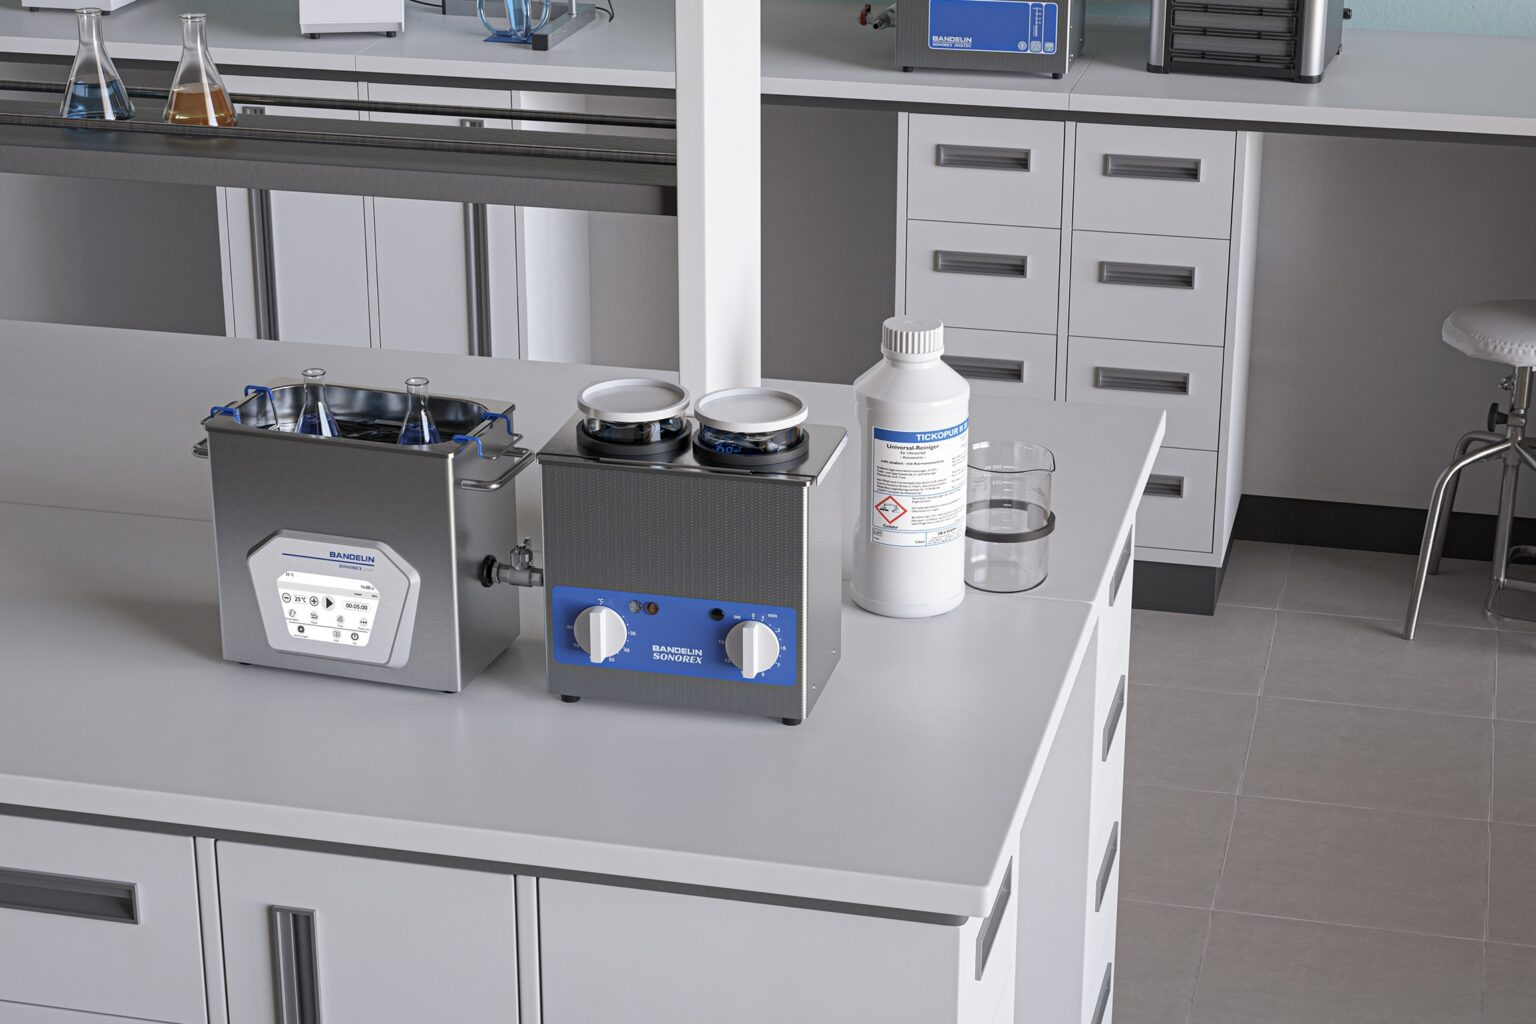
Pour un nettoyage dans les règles de l'art des poinçons de compression, les bains à ultrasons suivants conviennent, en fonction de la capacité requise :

Jusqu'à 6 poinçons de compression :

SONOREX SUPER RK 514 BH ou SONOREX DIGITEC DT 514 BH

Jusqu'à 10 poinçons de compression

SONOREX SUPER RK 1028 CH ou SONOREX DIGITEC DT 1028 CH

Lors du chargement, il convient de tenir compte du poids propre des outils, car les paniers de nettoyage utilisés sont conçus pour une charge maximale de 10 kg. Le processus de nettoyage optimal s'effectue pendant 5 minutes à une température de 50 °C, en utilisant une solution à 5 % du produit de nettoyage TICKOPUR R 33.

Causes et risques liés au « sticking » et au « picking » dans la presse à comprimés

Les techniciens de production sont confrontés à un défi de taille à chaque changement de lot. Les formulations pharmaceutiques se composent du principe actif (API) et de divers excipients, tels que des liants, des agents de charge ou des lubrifiants, par exemple le stéarate de magnésium. Sous haute pression, ces mélanges ont tendance à former des liaisons physiques et chimiques avec la surface métallique du poinçon.

Si ces résidus ne sont pas éliminés à 100 % entre les cycles de production, deux phénomènes redoutés surviennent lors de la compression. D'une part, le « sticking », où les granulés adhèrent à la surface plane du poinçon et déchirent la surface du comprimé lors de l'éjection. D'autre part, le « picking », qui se caractérise par l'accumulation de matière spécifiquement dans les fines rainures des gravures du logo.

La réaction classique consiste souvent à nettoyer manuellement à l'aide de brosses en nylon ou en laiton. Cette approche est néfaste, car même des poils souples, combinés à des résidus de poudre durs et abrasifs, provoquent des micro-rayures sur la surface polie. Ces rayures augmentent la surface microscopique du métal et agissent comme de minuscules barbes lors de la production suivante. L'usure s'accélère de manière exponentielle.

La cavitation, principe physique à l'origine du nettoyage en profondeur sans résidus

Les entreprises qui nettoient leurs poinçons de compression à l'aide d'ultrasons éliminent totalement le risque d'abrasion manuelle. Le principe physique repose sur la cavitation dans le bain à ultrasons. Les transducteurs à ultrasons haute performance de BANDELIN génèrent dans le liquide de nettoyage des ondes de compression et de traction à haute fréquence, généralement de l'ordre de 35 kHz. Lors des phases de dépression, des millions de bulles de vide microscopiques se forment.

Lorsque ces bulles implosent lors de la phase de haute pression qui suit, il en résulte des conditions physiques extrêmes, localisées, caractérisées par des pics de température et des jets de liquide pouvant atteindre des vitesses supérieures à 400 km/h. Ces microjets éliminent les dépôts de substances actives fortement compactés, les liants collants et les dépôts organiques tenaces directement à l'interface entre l'outil et les salissures.

L'avantage technique décisif réside dans la propagation spatiale des ondes sonores. Les bulles de cavitation se forment partout où il y a du liquide. Cela permet de nettoyer sans laisser de résidus même les zones inaccessibles aux outils mécaniques, comme les angles intérieurs aigus des rainures de rupture ou les rayons les plus fins d’une lettre estampée.

Prévention de l'abrasion et préservation des revêtements de surface sensibles

Afin de réduire les frottements et l'usure, les poinçons de compression de haute qualité sont de plus en plus souvent dotés de revêtements de surface spéciaux. Les revêtements courants sont le chrome dur, le nitrure de titane (TiN), le nitrure de chrome (CrN) ou les couches de carbone adamantines (DLC). Ces revêtements sont extrêmement durs, mais ne mesurent souvent que quelques micromètres d’épaisseur et sont sensibles aux contraintes mécaniques ponctuelles exercées par des poils durs ou des grattoirs.

Le nettoyage par ultrasons fonctionne à 100 % sans contact. Les microjets éliminent les polymères et les principes actifs adhérents sans altérer l'intégrité structurelle du revêtement. La brillance des surfaces de moulage est préservée sur une longue durée. Cela réduit la nécessité de recourir à des polissages de finition coûteux et prolonge la durée de vie des jeux d'outils.

Validation du nettoyage et sécurité des processus conforme aux BPF

Dans la production pharmaceutique, tous les processus de nettoyage sont soumis aux exigences strictes des Bonnes pratiques de fabrication (BPF). Lors d'un changement de produit, les valeurs dites « PDE » (Permitted Daily Exposure, exposition quotidienne autorisée) doivent être strictement respectées afin d'exclure toute contamination croisée dangereuse entre différents médicaments. Le nettoyage manuel dépend fortement de l'opérateur et ne peut guère être validé par des mesures techniques.

Le traitement dans un bain haute performance BANDELIN SONOREX garantit en revanche une fiabilité optimale du processus. Les paramètres décisifs, tels que la température de l'eau, la durée d'exposition aux ultrasons et la puissance ultrasonique, peuvent être définis avec précision, contrôlés numériquement et documentés de manière reproductible pour le système d'assurance qualité. Cette standardisation minimise le risque d'erreurs humaines lors du traitement de composants critiques.

Des composants du système parfaitement adaptés les uns aux autres pour des résultats de nettoyage reproductibles

La géométrie complexe et la sensibilité des outils d'emboutissage exigent un système global parfaitement coordonné. Pour cela, BANDELIN s'appuie sur plus de 75 ans d'expérience dans le domaine de la technologie ultrasonique.

Le matériel occupe ici une place centrale. Les appareils de la gamme SONOREX sont équipés de cuves vibrantes en acier inoxydable résistantes à la cavitation et sont spécialement conçus pour un fonctionnement industriel en continu. Des fonctions telles que « Sweep » (modulation de fréquence pour un champ sonore homogène) et « Degas » (dégazage rapide pour optimiser le rendement de cavitation) garantissent une efficacité maximale pendant le processus de nettoyage.

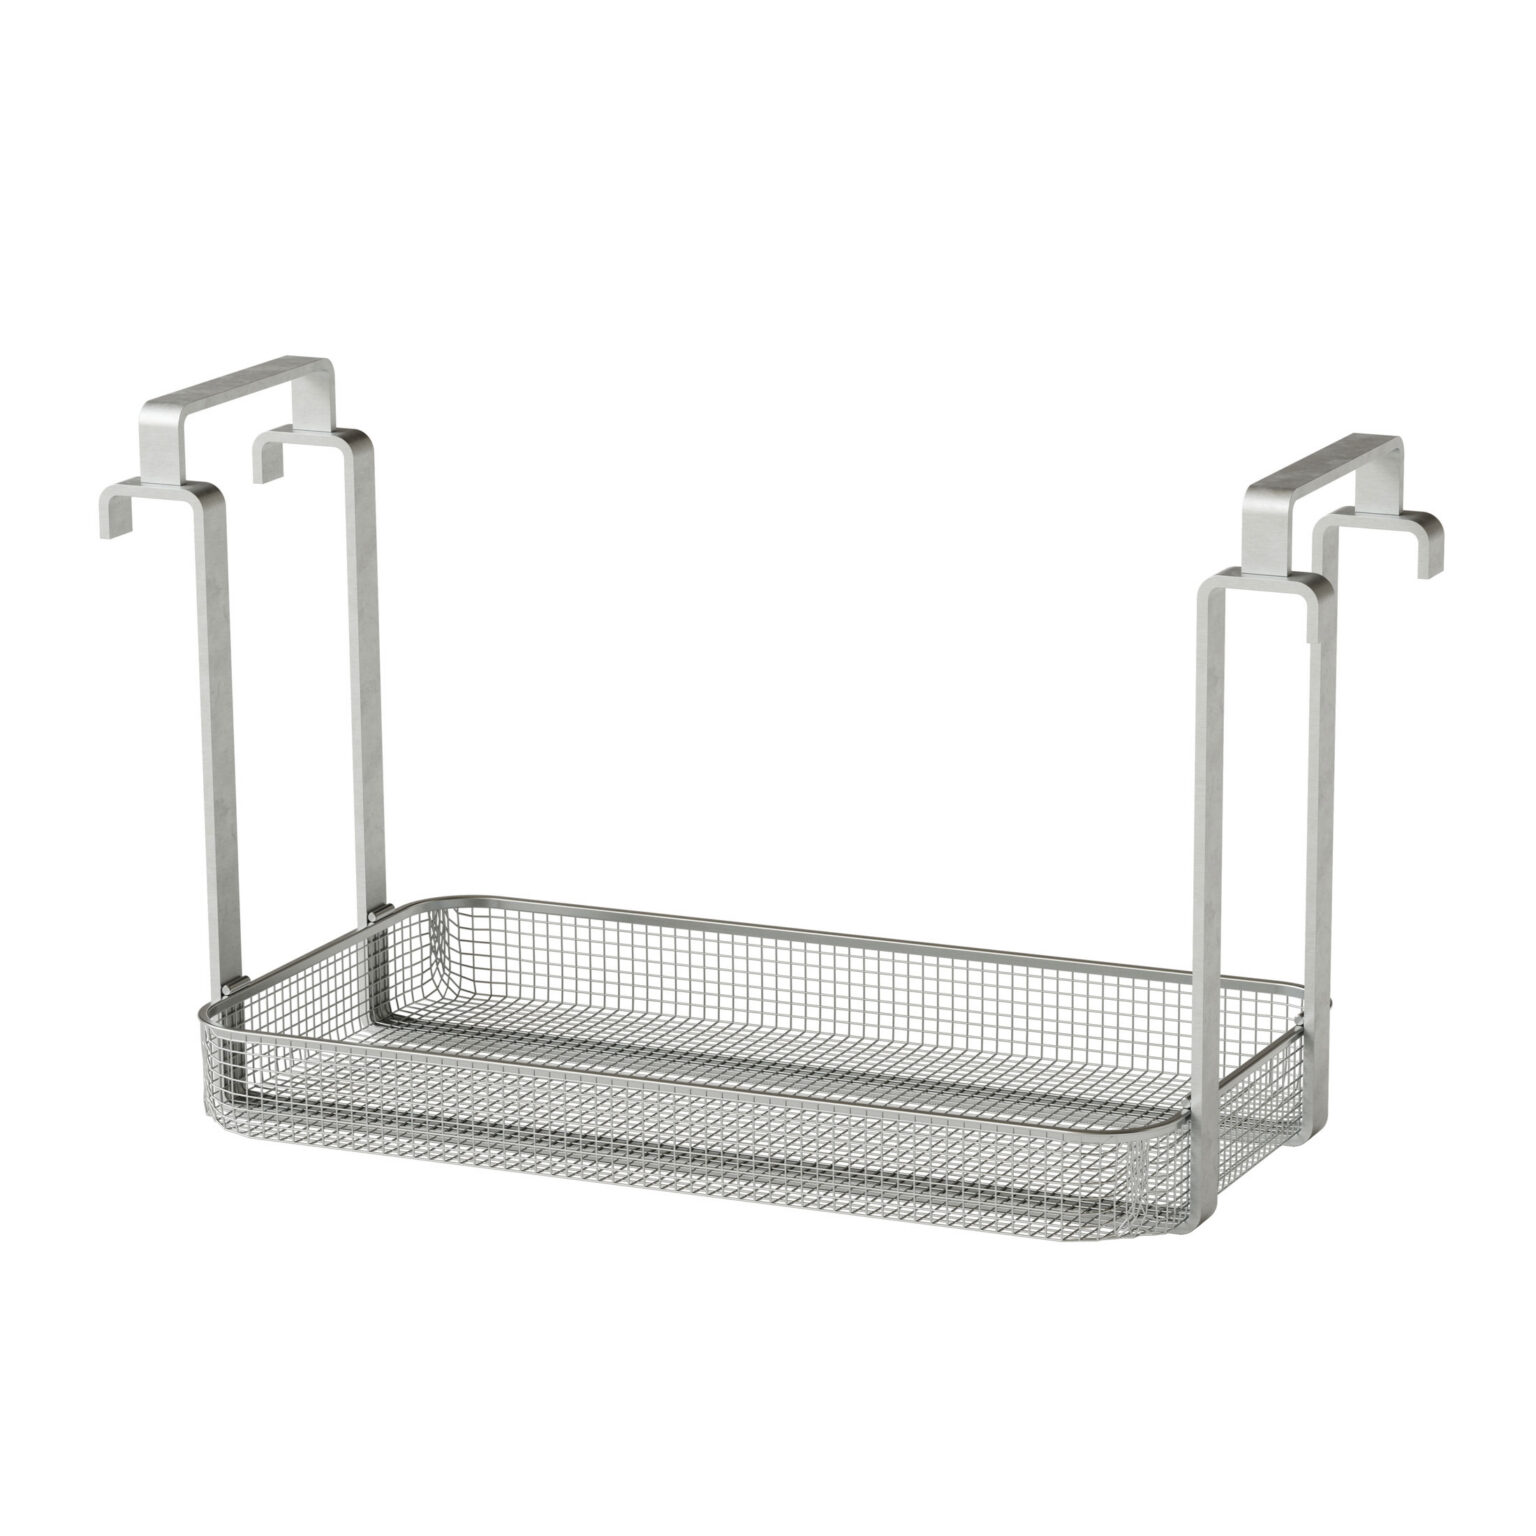
Les accessoires en option sont tout aussi importants. Les poinçons de compression ne doivent pas se toucher pendant le traitement par ultrasons, sous peine d’endommager les têtes de poinçons. Chez BANDELIN, nous avons développé à cet effet des couvercles de positionnement spéciaux et des paniers d'insertion équipés de séparateurs. Les outils sont suspendus verticalement, ce qui leur permet de ne pas se toucher tout en étant baignés de manière optimale par le champ ultrasonore.

Des additifs de nettoyage spécialement formulés assurent le soutien chimique du processus physique. Le choix du produit est adapté au matériau spécifique du tampon et au type d'excipients. Les nettoyants à base de tensioactifs et légèrement alcalins, tels que le TICKOPUR R 33, réduisent la tension superficielle de l'eau, favorisent la cavitation et maintiennent les particules en suspension afin d'empêcher leur redéposition sur le métal.

Intégration du nettoyage par ultrasons dans des processus standardisés

Le flux de travail au laboratoire ou dans la salle de préparation bénéficie grandement de l'intégration d'un bain à ultrasons. Une fois sortis de la presse, les poinçons sont débarrassés grossièrement de la poudre résiduelle, puis placés dans le bain à ultrasons.

Le bain à ultrasons est préparé avec de l'eau déminéralisée (eau entièrement déminéralisée) et la dose appropriée de nettoyant TICKOPUR, puis chauffé et dégazé à l'aide de la fonction « Degas ». Le traitement par ultrasons proprement dit ne dure qu'entre cinq et quinze minutes, selon la ténacité des liants. Pendant ce temps, le personnel peut déjà effectuer d'autres opérations de préparation sur la presse à comprimés. Pour finir, les poinçons sont rincés à l'eau claire, puis séchés, idéalement sans laisser de résidus, dans une armoire de séchage ou à l'aide d'air comprimé filtré, afin d'éviter la formation de rouille superficielle.

Un reconditionnement fiable et la préservation de la valeur de vos poinçons de compression

L'intégration d'un bain à ultrasons haute performance SONOREX dans votre processus de nettoyage protège durablement les polissages et revêtements extrêmement sensibles de vos outils de compression contre l'usure mécanique. Grâce à l’effet de cavitation sans contact qui pénètre jusque dans les gravures les plus fines, vous éliminez de manière proactive les dépôts de matière nuisibles à la qualité et garantissez un niveau de propreté reproductible et validable pour le prochain lot de production.

Standardisez votre processus de traitement grâce à un système parfaitement coordonné, composé d’un appareil à ultrasons, de dispositifs de suspension préservant les matériaux et des produits chimiques de nettoyage spécifiques TICKOPUR. Contactez nos spécialistes en applications pour une analyse personnalisée de vos besoins et trouvez la configuration ultrasonique optimale pour les outils de votre presse à comprimés.

Questions fréquentes sur le nettoyage par ultrasons des outils de pressage dans les règles de l'art

Le nettoyage par ultrasons fonctionne à 100 % sans contact. Contrairement aux brosses manuelles, qui peuvent laisser des micro-rayures sur les surfaces hautement polies de la presse, la cavitation préserve le matériau sensible et empêche ainsi toute future adhérence de matière dans la presse.

Dans la pratique, cinq à quinze minutes suffisent généralement. La durée exacte dépend de la force de compression du lot précédent, de la proportion de liants visqueux (tels que l'HPMC) et de la température du liquide de nettoyage.

Non. La cavitation agit exclusivement sur les salissures et les liaisons adhésives entre celles-ci et le métal. Le matériau de base des poinçons, en acier trempé, n'est pas attaqué si les paramètres recommandés sont respectés et si l'on utilise des produits chimiques doux.
L'eau fraîchement versée dans la cuve contient des gaz en suspension (air). Ces bulles de gaz agissent comme de petits amortisseurs et absorbent l'énergie ultrasonore avant qu'une cavitation intense ne puisse se produire. La fonction « Degas » expulse ces gaz de la solution en quelques minutes, maximisant ainsi la puissance de nettoyage mécanique.
Le contact direct avec le fond oscillant de la cuve pose deux problèmes. Premièrement, le métal massif réfléchit les ondes sonores, ce qui réduit considérablement l'efficacité du nettoyage à cet endroit. Deuxièmement, les vibrations à haute fréquence entre le poinçon et la tôle de la cuve peuvent entraîner des dommages mécaniques sur l'outil et une érosion par cavitation au niveau de la cuve. Nous recommandons donc vivement l'utilisation de dispositifs de suspension adaptés.
Oui. Les lubrifiants tels que le stéarate de magnésium forment souvent un film tenace dans l'alésage de la matrice. Les ondes ultrasonores traversent toute la colonne de liquide à l’intérieur de la matrice et éliminent efficacement ces dépôts lipophiles, en association avec un produit de nettoyage contenant un tensioactif.

Entrez en contact avec nous

CONTACT

E-mail

info@bandelin.com

Appelez-nous !

+49 30 76880-0

Adresse

Heinrichstraße 3-4, 12207 Berlin

Bandelin Electronic

La qualité depuis 1955

Nous sommes une entreprise familiale berlinoise de troisième génération, spécialisée dans le développement, la fabrication et la vente d'appareils à ultrasons, d'accessoires correspondants et de produits de nettoyage et de désinfection spécifiques à chaque application. Nous nous distinguons par un haut degré d'intégration verticale, un site de production moderne et des collaborateurs motivés, qui sont les garants de produits de qualité sans cesse renouvelés.

FR