Pagina iniziale " Applicazioni " Pulizia dei punzoni per compresse con ultrasuoni

Pulizia dei punzoni per compresse con ultrasuoni

Nella produzione farmaceutica e nell’industria chimica, le moderne comprimitrici combinano forze di compressione enormi con una precisione microscopica. Lo stampo superiore e quello inferiore producono migliaia di compresse al minuto con forze di compressione che in alcuni casi superano i 100 kN. Per ottenere risultati costantemente riproducibili e un’elevata precisione dimensionale, questo processo richiede che la superficie degli utensili sia assolutamente priva di residui e impeccabile.

Per pulire in modo delicato ed efficiente anche le incisioni di loghi più delicate e le matrici complesse dopo ogni cambio di lotto, le onde sonore ad alta frequenza si rivelano un metodo estremamente efficace. Se pulite i vostri punzoni per compresse con gli ultrasuoni, sfruttate il principio fisico della cavitazione per ottenere una pulizia profonda, completamente senza contatto e che preserva la forma. Scoprite come, grazie a parametri controllabili con precisione, potete ottimizzare in modo misurabile i vostri processi di pulizia, preservare a lungo termine i rivestimenti superficiali e gettare le basi per una convalida della pulizia conforme alle norme GMP.

Specifiche dei materiali degli utensili per la compressione

Un set standard di utensili per le moderne presse rotative è costituito da punzone superiore, punzone inferiore e matrice su misura. Per resistere a lungo termine alle sollecitazioni cicliche durante la fase di precompressione e quella di compressione principale, questi componenti sono realizzati con speciali acciai per lavoro a freddo altamente legati o acciai ottenuti con la metallurgia delle polveri (PM). Gli acciai PM offrono una resistenza all’usura particolarmente elevata grazie alla distribuzione omogenea dei carburi. Per garantire un risultato di compressione ottimale e forze di sformatura ottimali, le superfici di pressatura presentano valori di rugosità estremamente bassi (di solito Ra < 0,1 µm) e sono lucidate fino a raggiungere una levigatezza a specchio. Inoltre, molte teste di punzone presentano geometrie complesse sotto forma di tacche di rottura, loghi aziendali in filigrana o codici di dosaggio alfanumerici.

Anche impurità microscopiche in queste aree sensibili alterano sensibilmente il profilo di compressione. I residui di polvere sulle pareti dello stampo o sul punzone inferiore influenzano il volume esatto di riempimento e quindi l’uniformità critica della massa della compressa. Allo stesso tempo, le incisioni di stampaggio ostruite causano superfici irregolari che vengono inevitabilmente registrate come scostamenti di qualità dai sistemi di controllo ottico automatizzati degli impianti di confezionamento.

Consigli sugli apparecchi e parametri di utilizzo

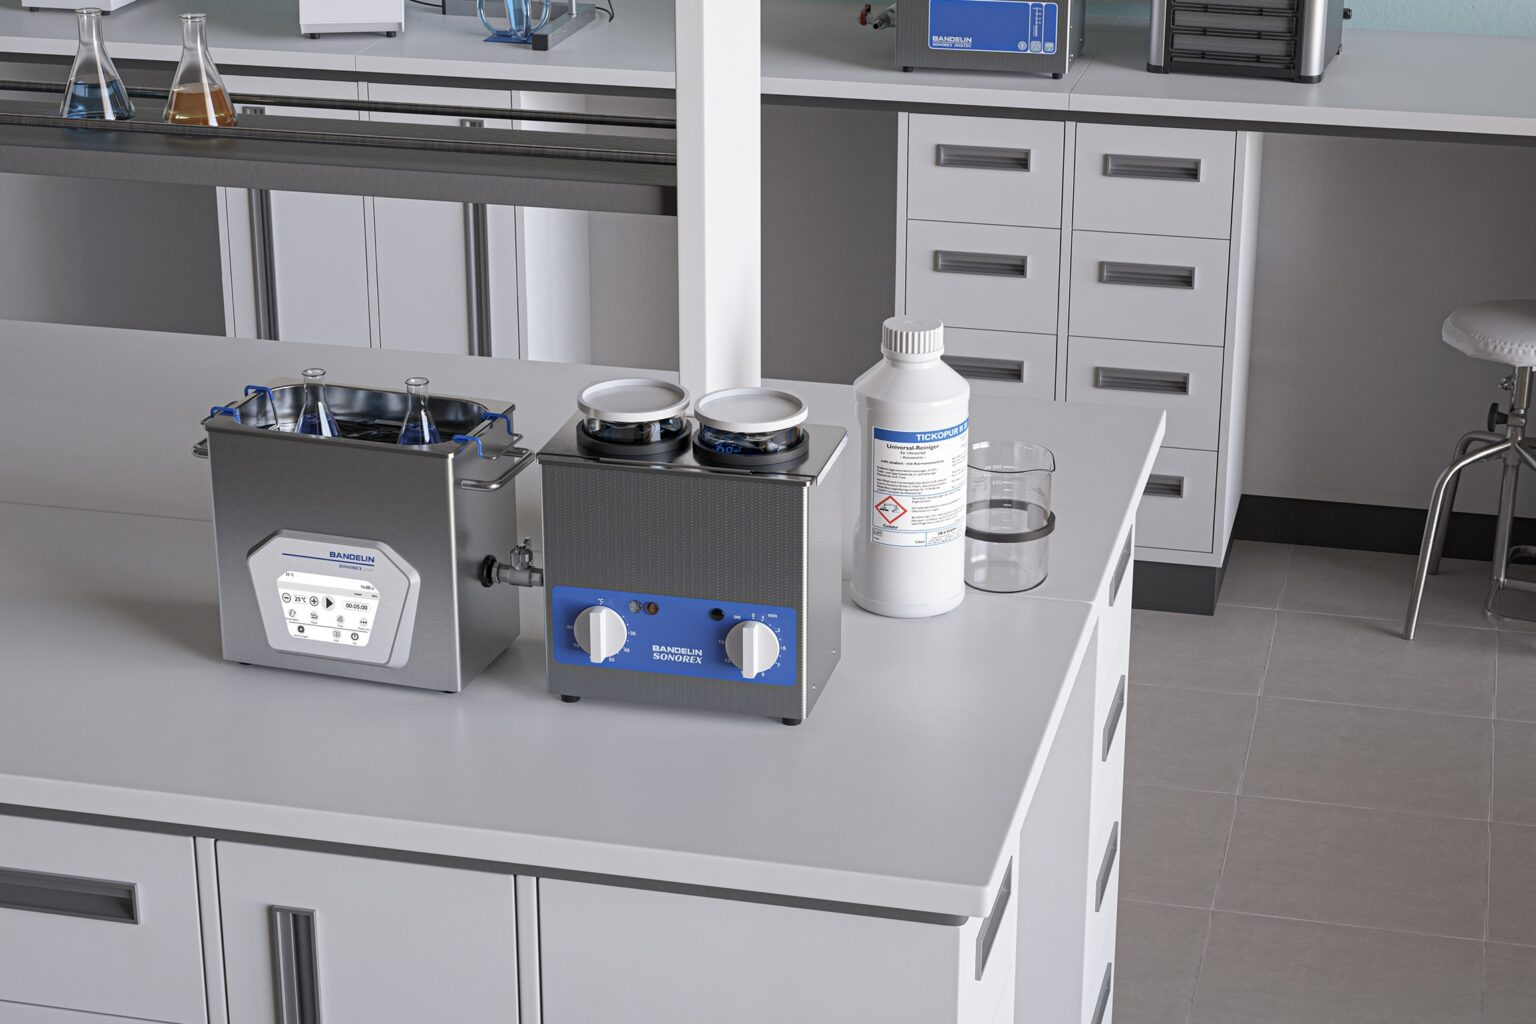
Per una pulizia a regola d'arte dei punzoni per compresse, a seconda della capacità richiesta, sono indicati i seguenti bagni a ultrasuoni:

Fino a 6 punzoni per compresse:

SONOREX SUPER RK 514 BH o SONOREX DIGITEC DT 514 BH

Fino a 10 punzoni per compresse

SONOREX SUPER RK 1028 CH o SONOREX DIGITEC DT 1028 CH

Durante il caricamento occorre tenere conto del peso proprio degli utensili, poiché i cestelli di lavaggio utilizzati sono progettati per un carico massimo di 10 kg. Il processo di pulizia ottimale si svolge per una durata di 5 minuti a una temperatura di 50 °C, utilizzando una soluzione a 5 % del detergente TICKOPUR R 33.

Cause e rischi dello “sticking” e del “picking” nella pressa per compresse

I tecnici di produzione devono affrontare una sfida enorme ad ogni cambio di lotto. Le formulazioni farmaceutiche sono costituite dal principio attivo (API) e da vari eccipienti, quali leganti, riempitivi o lubrificanti, ad esempio il stearato di magnesio. Sotto forte pressione, queste miscele tendono a formare legami fisici e chimici con la superficie metallica dello stampo.

Se questi residui non vengono rimossi al 100% tra un ciclo di produzione e l’altro, si verificano due fenomeni temuti nella compressione. Da un lato lo “sticking”, in cui il granulato aderisce alla superficie piana dello stampo e lacera la superficie della compressa durante l’espulsione. In secondo luogo, il “picking”, in cui il materiale si deposita in modo specifico nelle sottili cavità delle incisioni del logo.

La reazione classica consiste spesso nella pulizia manuale con spazzole in nylon o ottone. Questo approccio è disastroso, poiché anche le setole morbide, in combinazione con residui di polvere dura e abrasiva, provocano micrograffi sulla superficie lucidata. Questi graffi aumentano la superficie microscopica del metallo e agiscono come minuscoli uncini nelle fasi successive della produzione. L’usura accelera in modo esponenziale.

La cavitazione come principio fisico alla base della pulizia profonda senza residui

Le aziende che puliscono i propri punzoni per compresse con gli ultrasuoni eliminano completamente il rischio di abrasione manuale. Il principio fisico si basa sulla cavitazione nel bagno a ultrasuoni. I trasduttori a ultrasuoni ad alte prestazioni di BANDELIN generano nel liquido di pulizia onde di compressione e di trazione ad alta frequenza, tipicamente nell’intervallo di 35 kHz. Nelle fasi di depressione si formano milioni di microbolle di vuoto.

Quando queste bolle implodono nella successiva fase ad alta pressione, si creano condizioni fisiche estreme e localizzate, con picchi di temperatura e getti di liquido che possono raggiungere velocità superiori a 400 km/h. Questi microgetti rimuovono depositi di principio attivo fortemente compattati, leganti appiccicosi e incrostazioni organiche ostinate direttamente sull’interfaccia tra l’utensile e lo sporco.

Il vantaggio tecnico determinante risiede nella diffusione spaziale delle onde sonore. Le bolle di cavitazione si formano ovunque sia presente del liquido. In questo modo vengono pulite senza lasciare residui anche le aree inaccessibili agli utensili meccanici, come ad esempio gli angoli interni acuti delle tacche di rottura o i raggi più sottili di una lettera goffrata.

Prevenzione dell'abrasione e conservazione dei rivestimenti superficiali delicati

Per ridurre l’attrito e l’usura, i punzoni per compressione di alta qualità vengono sempre più spesso rifiniti con speciali rivestimenti superficiali. I più comuni sono il cromo duro, il nitruro di titanio (TiN), il nitruro di cromo (CrN) o gli strati di carbonio simili al diamante (DLC). Questi rivestimenti sono estremamente duri, ma spesso hanno uno spessore di pochi micrometri e sono sensibili alle sollecitazioni meccaniche localizzate causate da setole rigide o raschietti.

La pulizia ad ultrasuoni funziona al 100% senza contatto. I microgetti rimuovono i polimeri e i principi attivi aderenti senza compromettere l’integrità strutturale del rivestimento. La lucentezza delle superfici di stampaggio viene mantenuta per un periodo di tempo prolungato. Ciò riduce la necessità di costose lucidature successive e prolunga la durata delle serie di stampi.

Convalida della pulizia e sicurezza dei processi conforme alle GMP

Nella produzione farmaceutica, tutti i processi di pulizia sono soggetti alle rigide disposizioni delle Good Manufacturing Practice. In caso di cambio di prodotto, i cosiddetti valori PDE (Permitted Daily Exposure) devono essere rigorosamente rispettati per escludere pericolose contaminazioni incrociate tra diversi farmaci. La pulizia manuale dipende in larga misura dall’operatore ed è difficilmente validabile dal punto di vista metrologico.

Il trattamento in un bagno ad alte prestazioni BANDELIN SONOREX garantisce invece un’affidabilità di processo. I parametri decisivi, quali la temperatura dell’acqua, il tempo di trattamento a ultrasuoni e la potenza ultrasonica, possono essere definiti con precisione, controllati digitalmente e documentati in modo riproducibile per il sistema di garanzia della qualità. Questa standardizzazione riduce al minimo il rischio di errori umani durante il trattamento di componenti critici.

Componenti di sistema coordinati per risultati di pulizia riproducibili

La complessa geometria e la sensibilità degli stampi di pressatura richiedono un sistema complessivo perfettamente coordinato. A tal fine, BANDELIN può contare su oltre 75 anni di esperienza nella tecnologia a ultrasuoni.

Al centro di tutto c’è l’hardware. Gli apparecchi della serie SONOREX sono dotati di vasche oscillanti in acciaio inossidabile resistenti alla cavitazione e progettati specificatamente per il funzionamento industriale continuo. Funzioni quali Sweep (modulazione di frequenza per un campo sonoro omogeneo) e Degas (degassificazione rapida per ottimizzare la resa di cavitazione) garantiscono la massima efficienza durante il processo di pulizia.

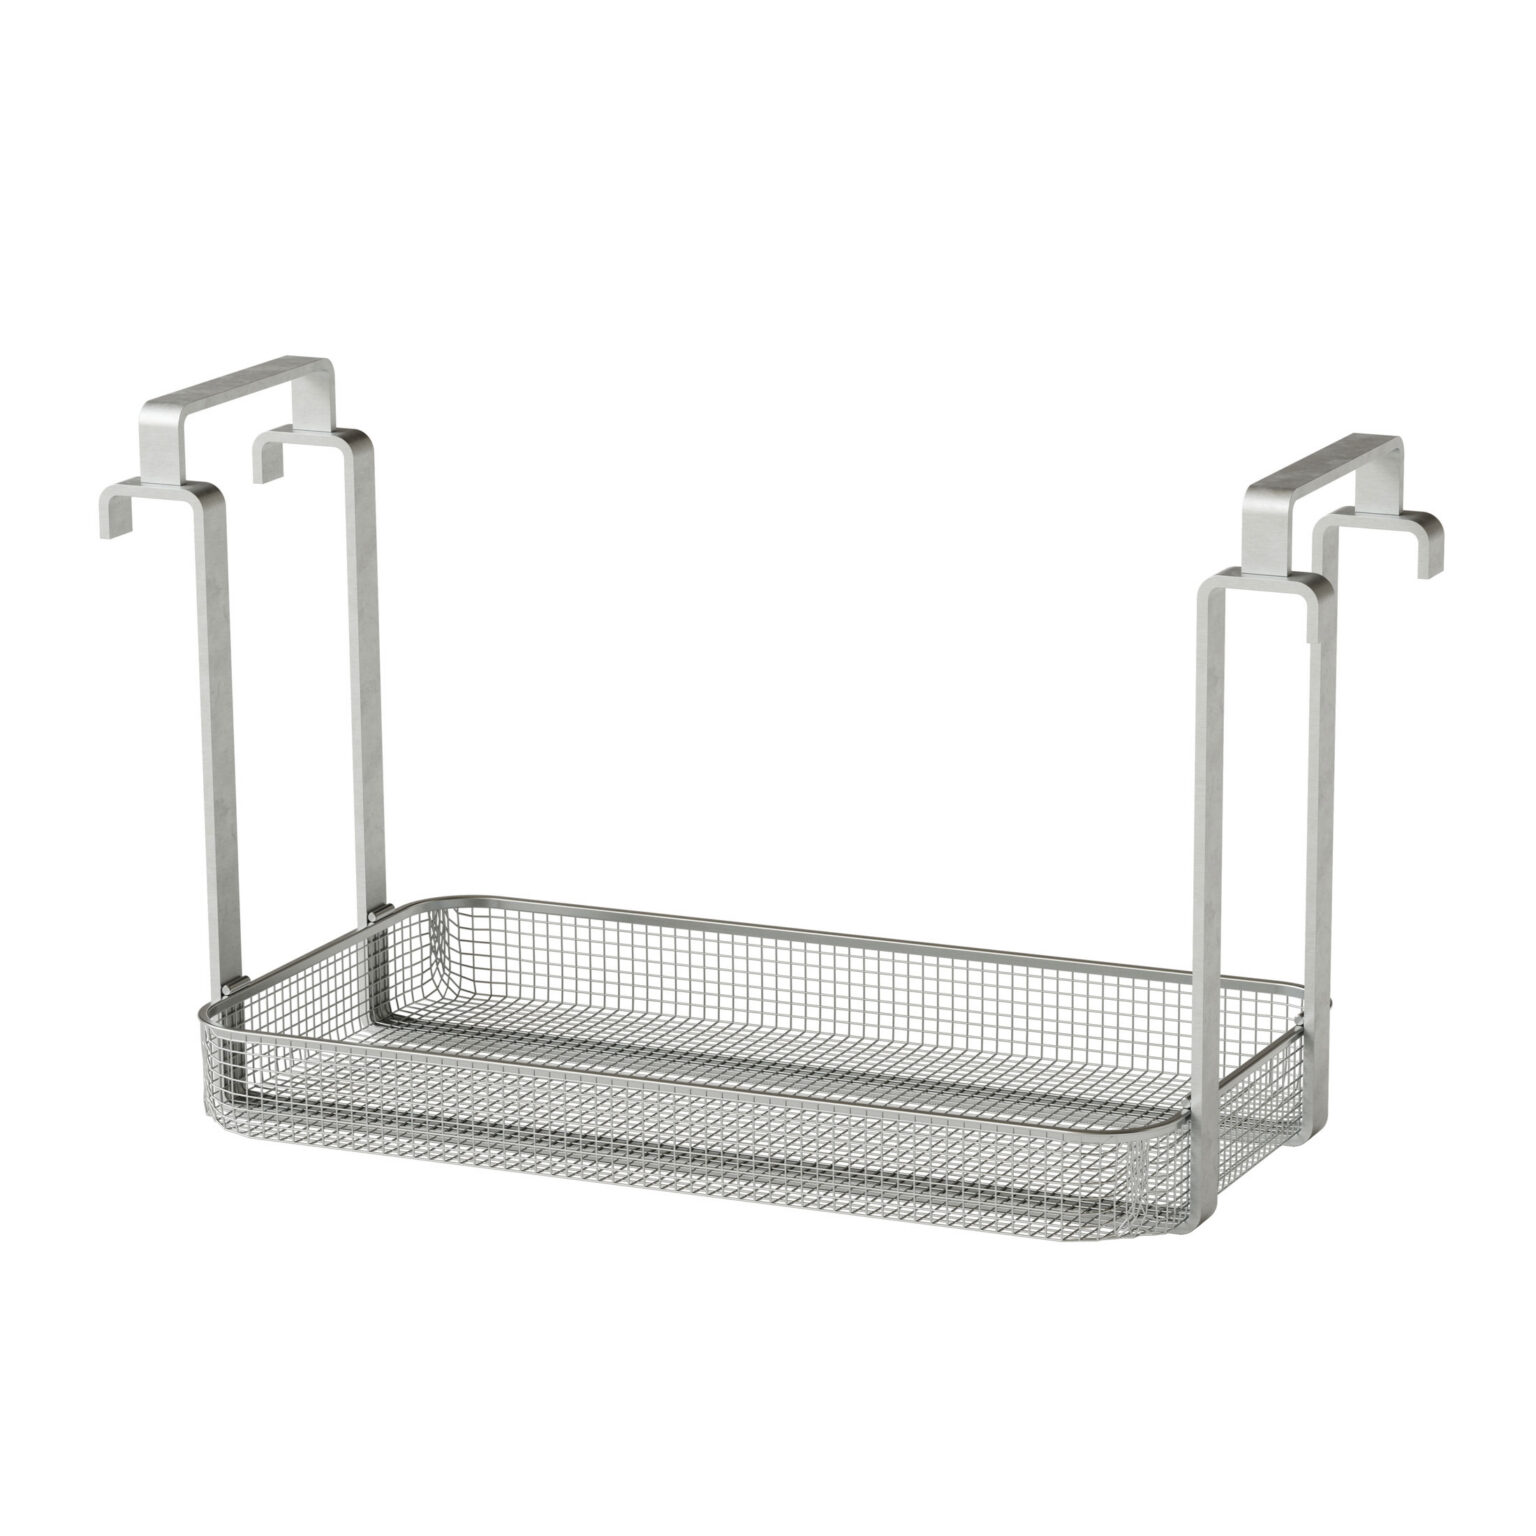
Altrettanto importanti sono gli accessori opzionali. Gli stampi per compresse non devono toccarsi durante l’esposizione agli ultrasuoni, poiché ciò potrebbe causare danni alle testine degli stampi. Noi di BANDELIN abbiamo sviluppato a questo scopo speciali coperchi di posizionamento e cestelli di inserimento dotati di dispositivi di separazione. Gli utensili vengono appesi in posizione verticale, in modo che non si tocchino e allo stesso tempo siano avvolti in modo ottimale dal campo ultrasonico.

Il supporto chimico al processo fisico è garantito da additivi detergenti appositamente formulati. La scelta del prodotto viene adattata al materiale specifico dello stampo e al tipo di eccipienti. I detergenti a base di tensioattivi, leggermente alcalini, come TICKOPUR R 33, riducono la tensione superficiale dell’acqua, favoriscono la cavitazione e mantengono in sospensione le particelle disciolte, impedendone la rideposizione sul metallo.

Integrazione della pulizia ad ultrasuoni nei processi standardizzati

Il flusso di lavoro in laboratorio o nella sala di preparazione trae enorme vantaggio dall'integrazione di un bagno a ultrasuoni. Dopo essere stati estratti dalla pressa, i punzoni vengono liberati grossolanamente dalla polvere residua e immersi nel bagno a ultrasuoni.

Il bagno ad ultrasuoni viene preparato con acqua DE (acqua completamente demineralizzata) e la dose adeguata di detergente TICKOPUR, quindi riscaldato e degassato tramite la funzione Degas. Il trattamento ad ultrasuoni vero e proprio dura solo dai cinque ai quindici minuti, a seconda della tenacia dei leganti. Durante questo lasso di tempo, il personale può già eseguire altre operazioni di preparazione sulla pressa per compresse. Infine, gli stampi vengono risciacquati accuratamente e, idealmente, asciugati senza lasciare residui nell’armadio di essiccazione o con aria compressa filtrata, per evitare la formazione di ruggine superficiale.

Trattamento affidabile e mantenimento del valore dei vostri punzoni per compresse

L'integrazione di un bagno a ultrasuoni ad alte prestazioni SONOREX nel vostro processo di pulizia protegge in modo duraturo le lucidature e i rivestimenti altamente sensibili dei vostri utensili per la compressione dall'usura meccanica. Grazie all’effetto di cavitazione senza contatto che penetra fino alle incisioni più sottili, si eliminano in modo proattivo gli accumuli di materiale che compromettono la qualità e si garantisce un livello di pulizia riproducibile e verificabile per il prossimo lotto di produzione.

Standardizzate il vostro processo di trattamento con un sistema perfettamente coordinato composto da un apparecchio a ultrasuoni, dispositivi di sospensione che non danneggiano il materiale e i prodotti chimici specifici per la pulizia TICKOPUR. Contattate i nostri specialisti applicativi per un’analisi personalizzata delle vostre esigenze e individuate la configurazione a ultrasuoni ottimale per gli utensili della vostra comprimitrice.

Domande frequenti sulla corretta pulizia ad ultrasuoni degli stampi

La pulizia ad ultrasuoni funziona al 100% senza contatto. A differenza delle spazzole manuali, che possono lasciare micrograffi sulle superfici di pressatura altamente lucidate, la cavitazione protegge il materiale delicato e impedisce così future incrostazioni nella pressa.

In pratica, di solito sono sufficienti da cinque a quindici minuti. La durata esatta dipende dalla forza di compressione del lotto precedente, dalla percentuale di leganti viscosi (come l’HPMC) e dalla temperatura del liquido detergente.

No. La cavitazione agisce esclusivamente sullo sporco e sui legami adesivi tra lo sporco e il metallo. Il materiale di base dei punzoni, costituiti da acciaio temprato, non viene intaccato se si rispettano i parametri raccomandati e si utilizzano prodotti chimici delicati.
L'acqua appena versata nella vasca contiene gas disciolti (aria). Queste bollicine di gas fungono da piccoli ammortizzatori e assorbono l'energia ultrasonica prima che possa verificarsi una cavitazione violenta. La funzione Degas espelle questi gas dalla soluzione in pochi minuti, massimizzando così la potenza di pulizia meccanica.
Il contatto diretto con il fondo oscillante della vasca comporta due problemi. In primo luogo, il metallo massiccio riflette le onde sonore, riducendo al minimo l’efficacia della pulizia in quel punto. In secondo luogo, le vibrazioni ad alta frequenza tra il punzone e la lamiera della vasca possono causare danni meccanici all’utensile ed erosione da cavitazione sulla vasca. Raccomandiamo quindi vivamente l’uso di appositi dispositivi di sospensione.
Sì. I lubrificanti come lo stearato di magnesio formano spesso una pellicola difficile da rimuovere nel foro dello stampo. Le onde ultrasoniche attraversano l’intera colonna di liquido all’interno dello stampo e, in combinazione con un detergente contenente tensioattivi, rimuovono in modo affidabile questi depositi lipofili.

Si metta in contatto con noi

CONTATTO

e-mail

info@bandelin.com

Ci chiami!

+49 30 76880-0

Indirizzo

Heinrichstraße 3-4, 12207 Berlino

Bandelin Elettronica

Qualità dal 1955

Noi - un'azienda familiare di terza generazione con sede a Berlino - siamo specializzati nello sviluppo, nella produzione e nella vendita di dispositivi ad ultrasuoni, dei relativi accessori e di prodotti per la pulizia e la disinfezione specifici per ogni applicazione. Un alto livello di integrazione verticale, un impianto di produzione moderno e dipendenti motivati ci caratterizzano e sono garanzia di prodotti di qualità sempre nuovi.

IT