Startside " Anvendelser " Rengøring af skiveknive, savklinger og fræsere med ultralyd

Rengøring af skiveknive, savklinger samt fræse- og høvlehoveder med ultralyd for at opnå maksimal levetid

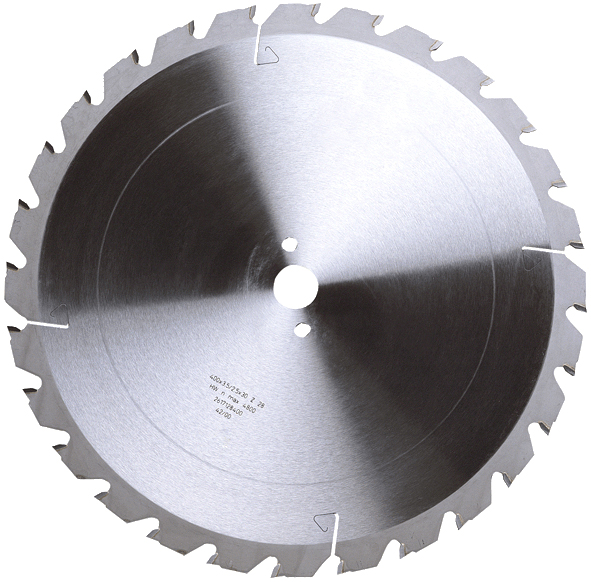
Inden for industriel bearbejdning og værktøjsforberedelse er skærekantens renhed og integritet afgørende for produktionsnøjagtigheden og værktøjets levetid. Højtydende præcisionsværktøjer som diskusknive, savklinger og komplekse fræse- og høvlehoveder udsættes under brug for store termiske og mekaniske belastninger samt en kontinuerlig påvirkning fra kølesmøremidler og harpikser.

For at fjerne disse massive forureninger støder klassiske mekaniske metoder hurtigt på deres grænser og udgør en risiko for værktøjernes filigrane geometri. Når du renser diskusknive, savklinger samt fræse- og høvlehoveder med ultralyd, satser du i stedet på en yderst præcis fysisk metode. Den berøringsfri kavitationseffekt trænger ind i selv de mindste sprækker og pladesæder for at løsne genstridige aflejringer, polymerrester samt fastsiddende metalaflejringer fuldstændigt og skånsomt mod materialet.
Beskytter sarte skærekanter og dyre belægninger på en sikker måde

I kontraktproduktion tæller hvert minut af levetiden for dyre skæreværktøjer. Når operatører rengør tilstoppede fræsere eller savklinger på traditionel vis med hårde børster eller skrabere, er der stor risiko for, at den følsomme skærekant brækker af i mikroskopisk små stykker. Værktøjet bliver sløvt, endnu før det overhovedet er sat tilbage i maskinens spindel. Ultralydsrensning løser denne udfordring fuldstændig berøringsfrit. I rengøringsbadet skaber højfrekvente lydbølger millioner af bittesmå vakuumbobler, der imploderer direkte på forureningen. Denne såkaldte kavitation sprænger simpelthen genstridige rester væk, men efterlader værktøjets massive grundstål fuldstændig uberørt.

Et stort emne i mange virksomheder er desuden bekymringen for dyre værktøjsbelægninger som titannitrid (TiN) eller diamantlignende kulstofbelægninger (DLC). Ved brug af ultralyd er denne bekymring dog ubegrundet. Disse belægninger er i fremstillingsprocessen blevet bundet ekstremt fast til værktøjsstålet. Den fysiske kraft fra kavitationsboblerne i BANDELIN SONOREX-højtydelsesbadet er ganske vist stærk nok til pålideligt at løsne fastbrændte spåner og harpikser, men den er langt fra tilstrækkelig til at angribe en intakt belægning. Den dyre overfladebehandling forbliver fuldstændig intakt.

Sikkerhed for loddeforbindelser på cirkelsavklinger og sammensatte værktøjer

Ved bearbejdning af cirkelsavklinger med monterede tænder er den kemiske og fysiske holdbarhed af loddeforbindelserne mellem grundbladet og hårdmetaltænderne en afgørende sikkerhedsfaktor. I modsætning til hvad mange antager, udgør ultralydsfrekvensen i sig selv ingen trussel mod disse forbindelsers strukturelle stabilitet.

Processens sikkerhed styres primært gennem valget af rengøringsmidler. Mens stærkt alkaliske rengøringsmidler ved forkert anvendelse kan angribe loddematerialet, garanterer brugen af specielt tilpassede præparater en skånsom fjernelse af harpiks og brændingsrester. Gennem nøjagtig regulering af badtemperaturen og koncentrationen undgås kemiske diffusionsprocesser ved loddesamlingerne, hvilket sikrer savklingenes driftssikkerhed ved den efterfølgende anvendelse ved høje hastigheder.

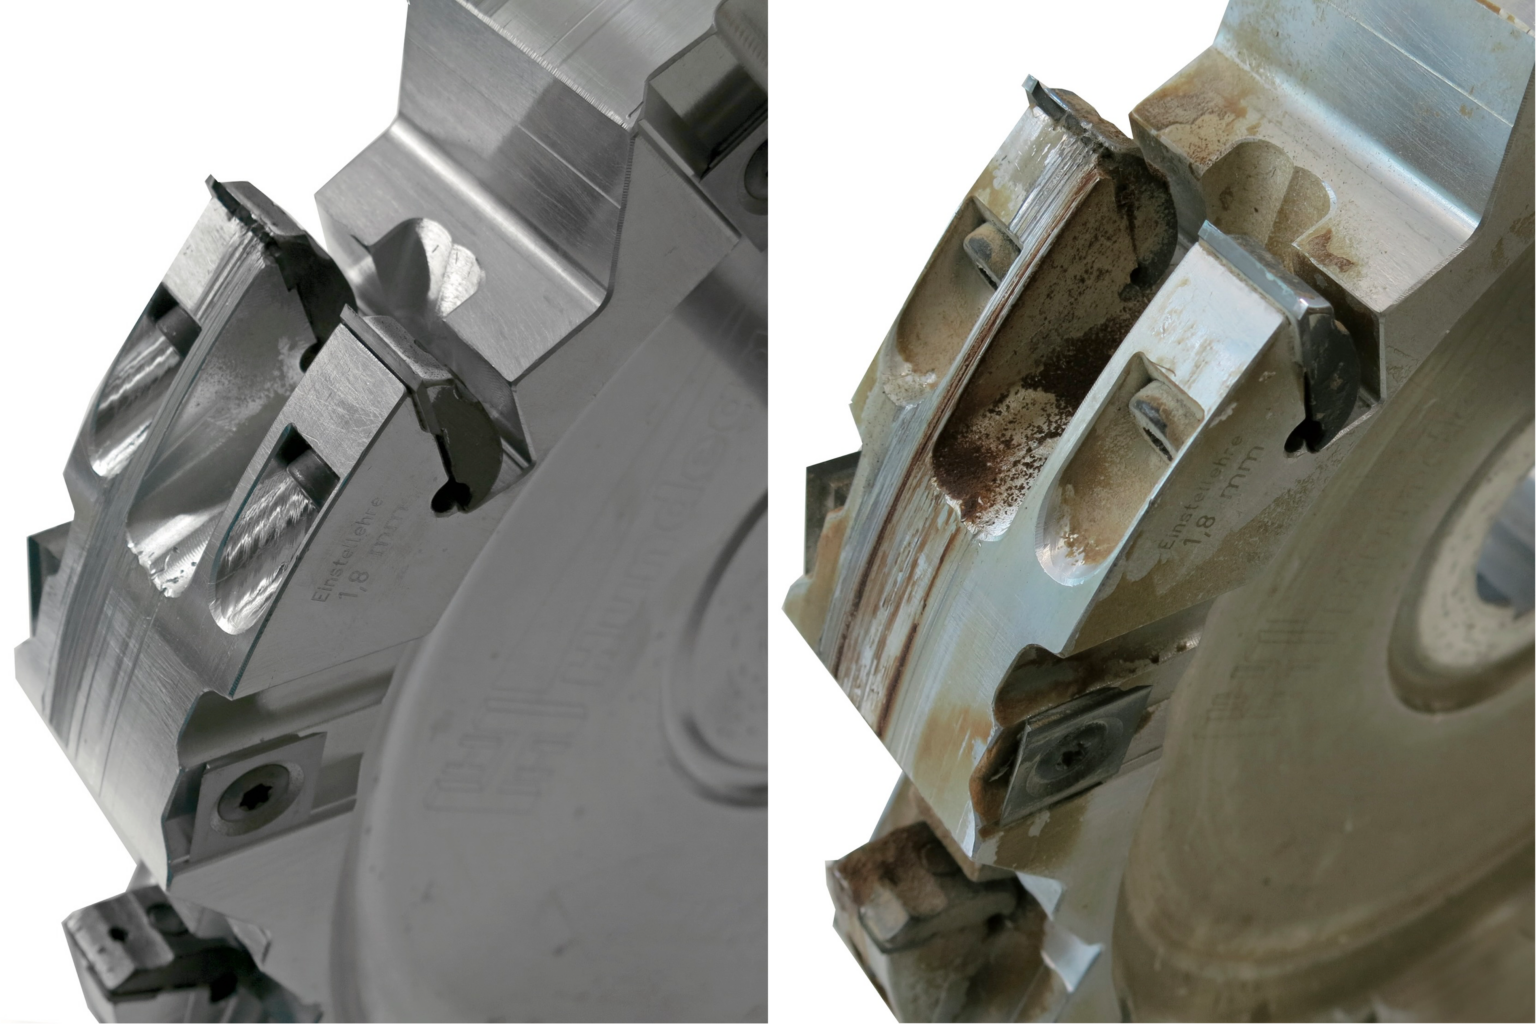
Før

Bagefter

Ultralydsrensning

Præcis pasform af vendeskær for perfekte fræseresultater

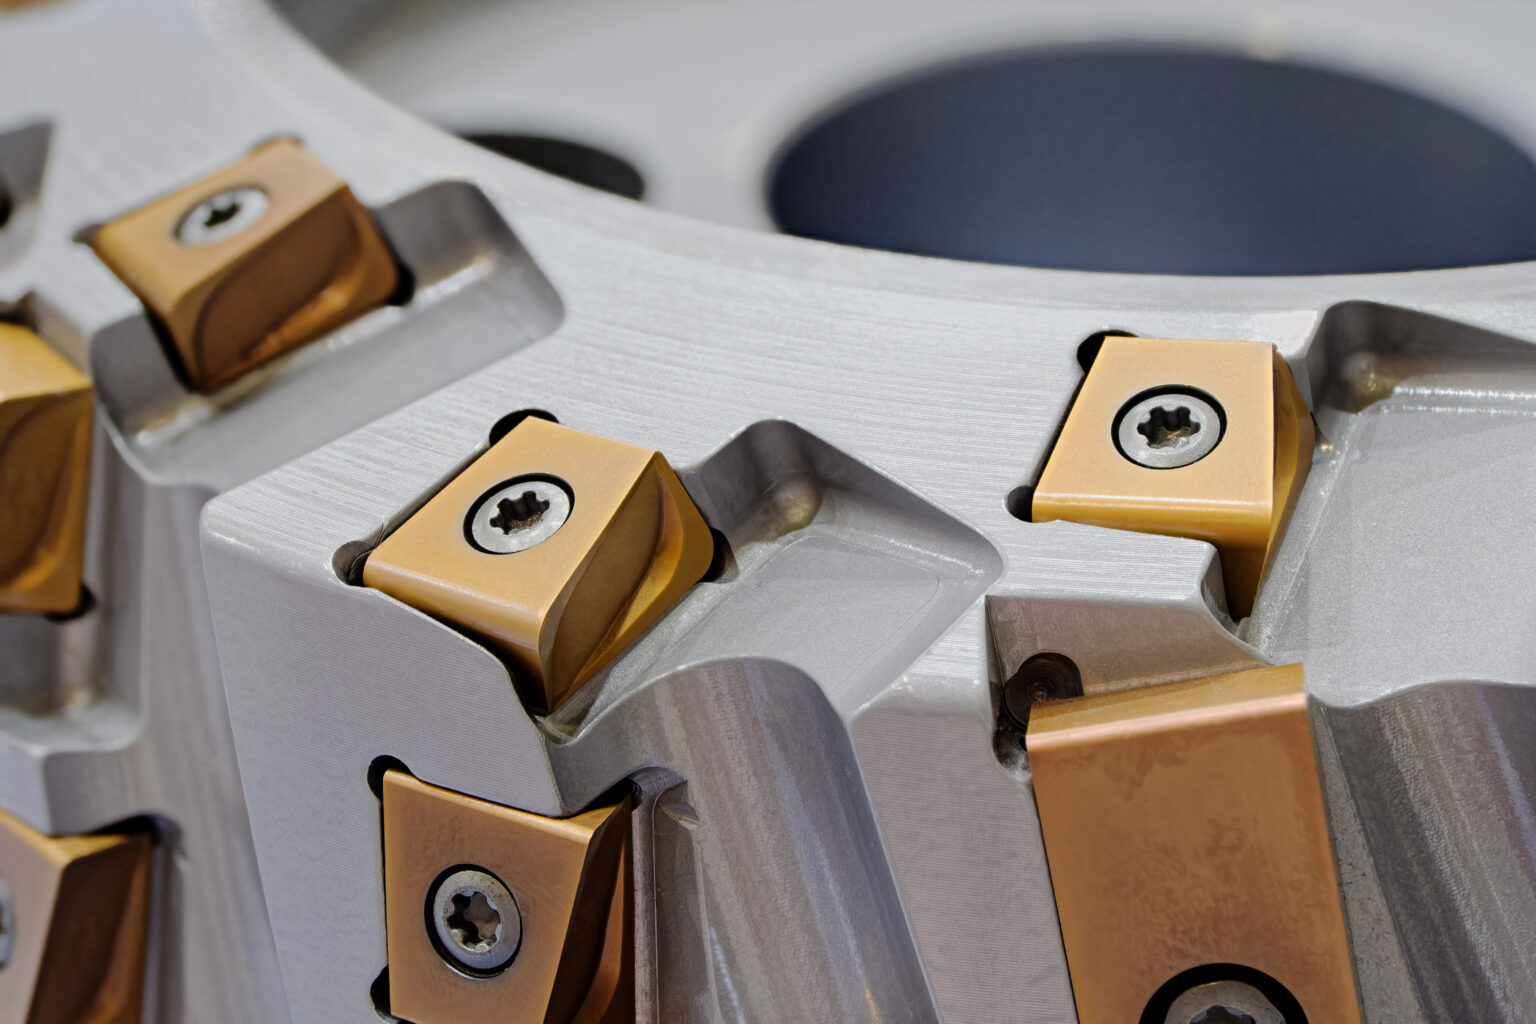
En afgørende fordel ved ultralydsteknologien kommer til udtryk ved vedligeholdelse af fræseværktøjer med vendeskær. Hvis skærsædet er tilstoppet af indtørret kølesmøremiddel eller mikrofine spånerester, ligger det nyudskiftede skær ikke længere 100 % plant. Konsekvensen er, at denne specifikke skærekant rager en anelse længere ud end fræserens øvrige skær. Den udfører hovedparten af arbejdet under bearbejdningen, slides betydeligt hurtigere og forårsager mikrovibrationer i processen. På emnet viser dette sig straks i form af grimme rystemærker og en dårlig overfladekvalitet.

Kavitationen i ultralydsbadet løser dette problem ved roden. Den renser selv de skarpeste indvendige hjørner og gevindboringerne i pladesæderne fuldstændigt fri for emulsionsrester og mikrospåner – og det uden mekanisk skrabning, der kunne beskadige sædet. På den måde ligger de nye vendeskær igen formfast og plant an. Dette sikrer en præcis og jævn skæreindgreb for alle skær, maksimerer deres levetid og garanterer konstant høj kvalitet på emnets overflade.

Beskyt fræsebladet af aluminium mod ætsning

For at reducere vægten på maskinspindlen er mange store fræsehoveder eller knivholdere i dag fremstillet af højstyrkealuminium. Ved rengøring af disse værktøjer begås der ofte en kostbar fejl i dagligdagen: Hvis de lægges i et for stærkt, alkalisk rengøringsbad, der egentlig er beregnet til rene stålkomponenter, angriber kemikalierne aluminiumet. Metallet bliver ætset. Især ved siliciumholdigt aluminium dannes der hurtigt et sort, fedtet lag, der gør det dyre værktøj grimt at se på og som skal fjernes med stor besvær.

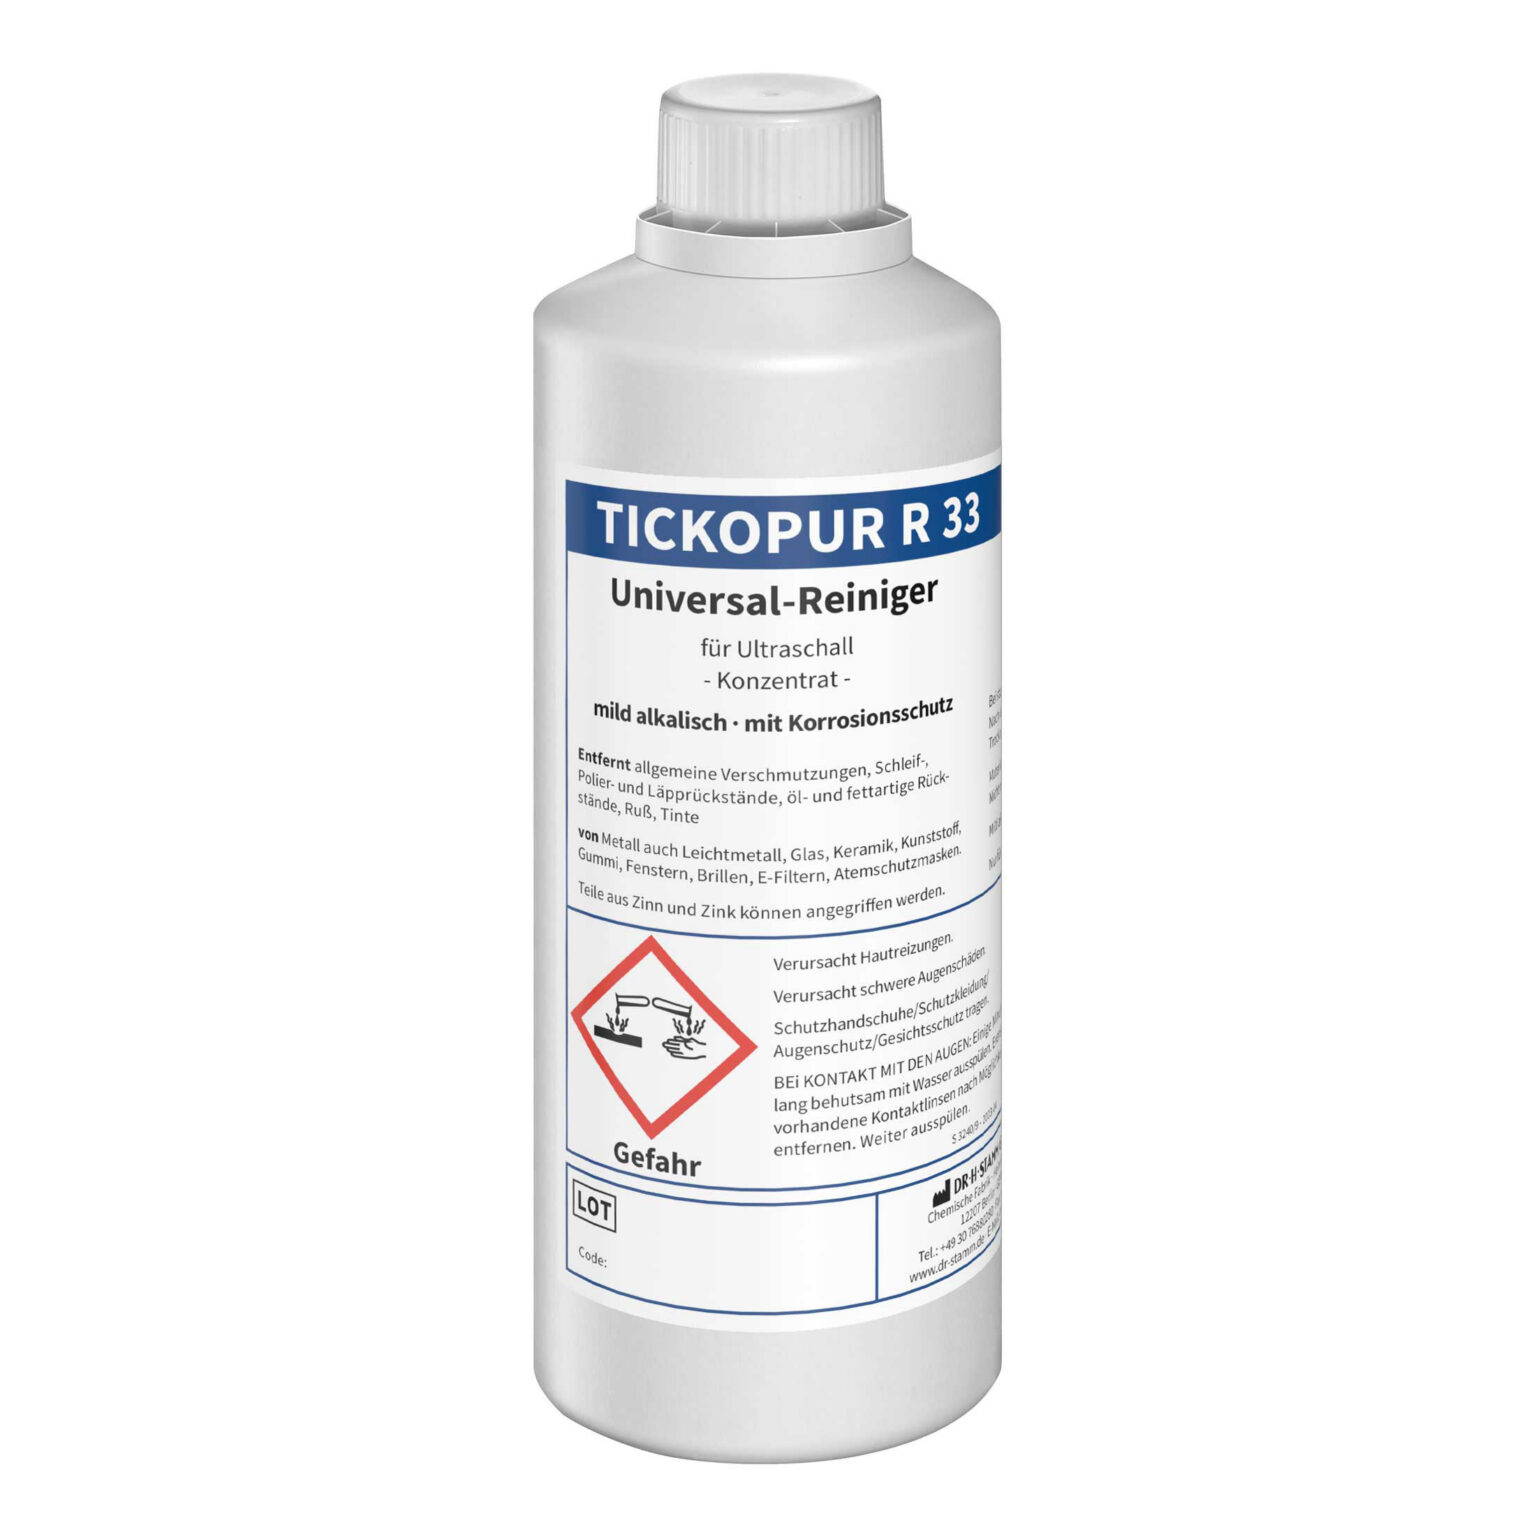
For at de sammenlimede stålskær bliver rene, uden at aluminiumsunderlaget tager skade, er det afgørende at vælge det rigtige rengøringsmiddel. Ved at anvende et materialevenligt rengøringsmiddel som TICKOPUR R 33 i BANDELIN-ultralydsbadet kan du også rengøre disse sammensatte værktøjer helt sikkert. Stål og aluminium kan således rengøres i samme arbejdsgang, uden at det bløde letmetal anløber eller tager skade.

Eksempel på anvendelse i videoen

Vi har lavet en oversigt over prøverengøringer for at hjælpe dig med at optimere din amerikanske rengøring.

Efterbehandling for en varig korrosionsbeskyttelse

Skæreværktøjer består ofte af korrosionsfølsomme værktøjsstål. Efter ultralydsrensning er metaloverfladen fri for beskyttende oliefilm. BANDELIN-rengøringsmidlet TICKOPUR R 33 indeholder ganske vist midlertidige korrosionsbeskyttende tilsætningsstoffer, men disse er vandopløselige og er ikke tilstrækkelige til langvarig opbevaring i værktøjsmagasinet.

For at sikre en korrekt konservering ved opbevaring skal værktøjerne tørres fuldstændigt efter skylning. Hvis fræserne eller savklingerne sættes tilbage i maskinen umiddelbart efter rengøringen, sikrer den fornyede kontakt med kølesmøremiddelemulsionen korrosionsbeskyttelsen. Til opbevaring er det dog absolut nødvendigt med en yderligere konservering med egnede korrosionsbeskyttelsesolier eller -voks for at bevare den overfladekvalitet, der er opnået i ultralydsbadet, indtil næste brug.

En pålidelig rengøring af dine skæreværktøjer kræver en præcis afstemning af ultralydseffekt, kemikalier og temperatur. Vores applikationsspecialister hjælper dig gerne med at vælge de optimale BANDELIN-systemkomponenter til netop dine værktøjsgeometrier og forureningsgrader.

De rigtige produkter til enhver anvendelse

  • SONOREX TECHNIK RM 40.2 UH Ultralydsbad med overløbslomme og varmelegeme

    SONOREX TECHNIK RM 40.2 UH Ultralydsbad med overløbslomme og varmelegeme, 40 kHz

    4.495,00 € (plus Forsendelse & moms) Kun erhvervskunder

    ekskl. 19% moms

    Plus. Forsendelsesomkostninger

    Læg i kurv
  • SONOREX TECHNIK HA 40 høvlhovedholder billede

    SONOREX TECHNIK HA 40 holder til høvlhoved

    2.764,00 € (plus Forsendelse & moms) Kun erhvervskunder

    ekskl. 19% moms

    Plus. Forsendelsesomkostninger

    Læg i kurv
  • TICKOPUR R 33 Universalrenser til ultralydsrensning

    TICKOPUR R 33 Universalrengøringsmiddel til ultralydsrensning, koncentrat

    25,00 € - 1.320,00 € (plus Forsendelse & moms) Kun erhvervskunder

    ekskl. moms

    Plus. Forsendelsesomkostninger

    Vælg muligheder Dette produkt har flere varianter. Valgmulighederne kan vælges på produktsiden

Ofte stillede spørgsmål om industriel rengøring af skæreværktøjer

Nej, for ultralydsbølgerne påvirker ikke skærekantens mikroskopiske geometri. For at undgå mekaniske skader som følge af kontakt med rustfri stålkurven bør diskusknive opbevares på silikone-noppemåtter. Dette forhindrer, at de skarpe kanter slår mod hårdt metal under vibrationerne.
Ultralydsbad er særdeles velegnet til rensning af emulsioner og skæreolier. En forrensning er som regel ikke nødvendig. Kavitationsvirkningen emulgerer olierne i rengøringsvæsken, og badets levetid kan forlænges betydeligt ved hjælp af olieudskillere monteret på apparaterne.
En overdosering ud over den anbefalede koncentration (normalt 3 til 5 %) giver ingen lineær tidsfordel. Når væsken når et vist mætningsniveau, dæmpes kavitationsdannelsen endda, da opløsningens viskositet stiger for kraftigt. En nøjagtig dosering i henhold til vores producentangivelser er derfor den optimale løsning, både teknisk og økonomisk.
Der skal anvendes et rengøringsmiddel, der er kompatibelt med materialet og godkendt til ikke-jernholdige metaller og aluminium. Aggressive, stærkt alkaliske rengøringsmidler kan angribe aluminiumsoverflader og forårsage grimme misfarvninger. Kombinationen af SONOREX-teknik og TICKOPUR R 33 giver her den nødvendige sikkerhed.

Kom i kontakt med os

KONTAKT

e-mail

info@bandelin.com

Ring til os!

+49 30 76880-0

Adresse

Heinrichstraße 3-4, 12207 Berlin

Bandelin Electronic

Kvalitet siden 1955

Vi - en tredjegenerations familievirksomhed i Berlin - har specialiseret os i udvikling, fremstilling og salg af ultralydsapparater, tilsvarende tilbehør og applikationsspecifikke rengørings- og desinfektionsprodukter. En høj grad af vertikal integration, et moderne produktionsanlæg og motiverede medarbejdere kendetegner os og er en garanti for konstant nye kvalitetsprodukter.

DA